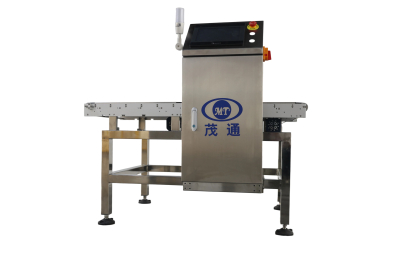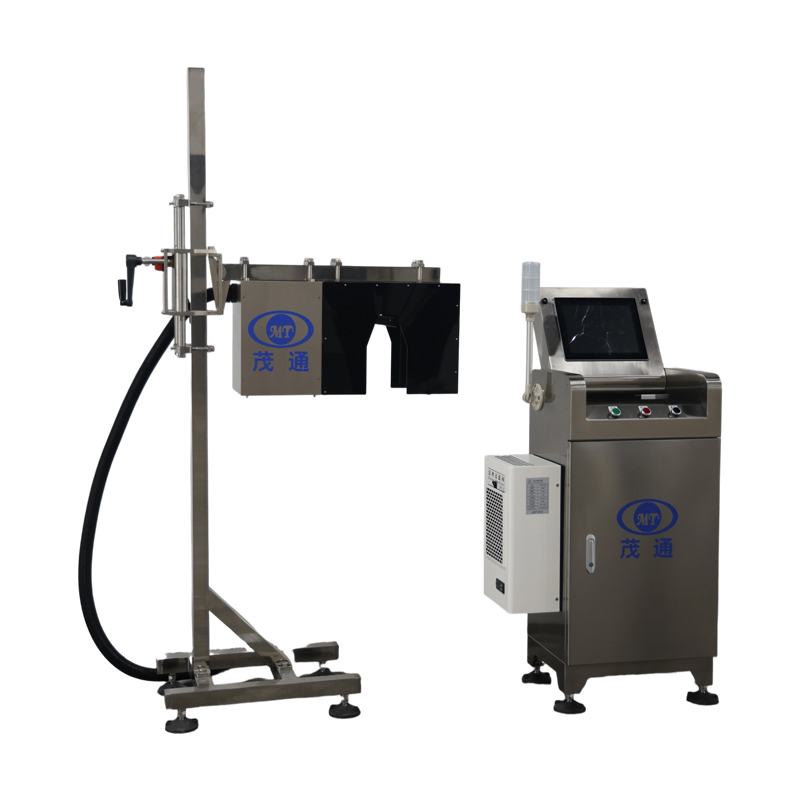
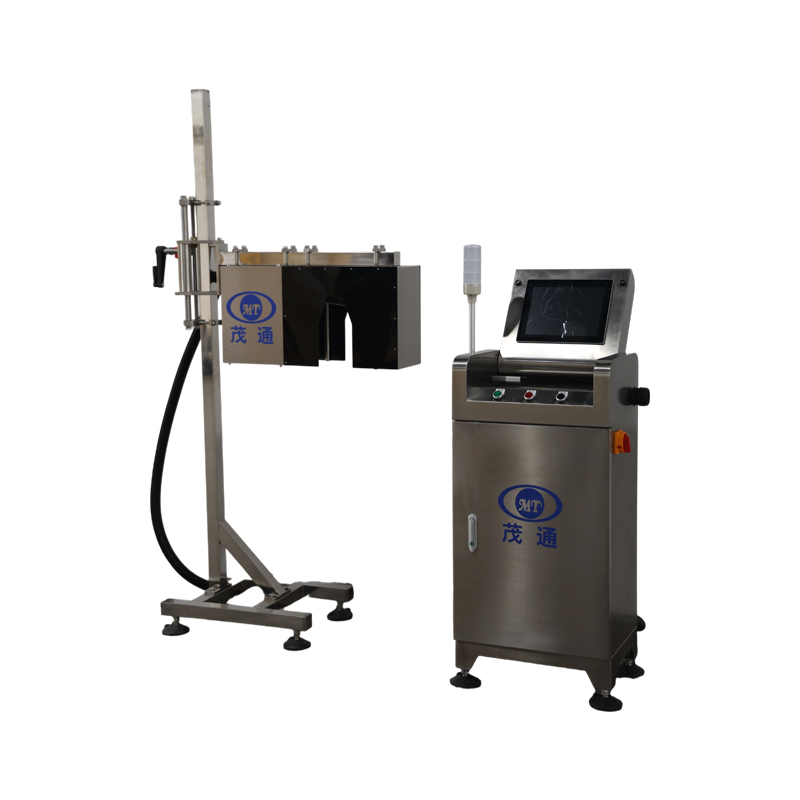
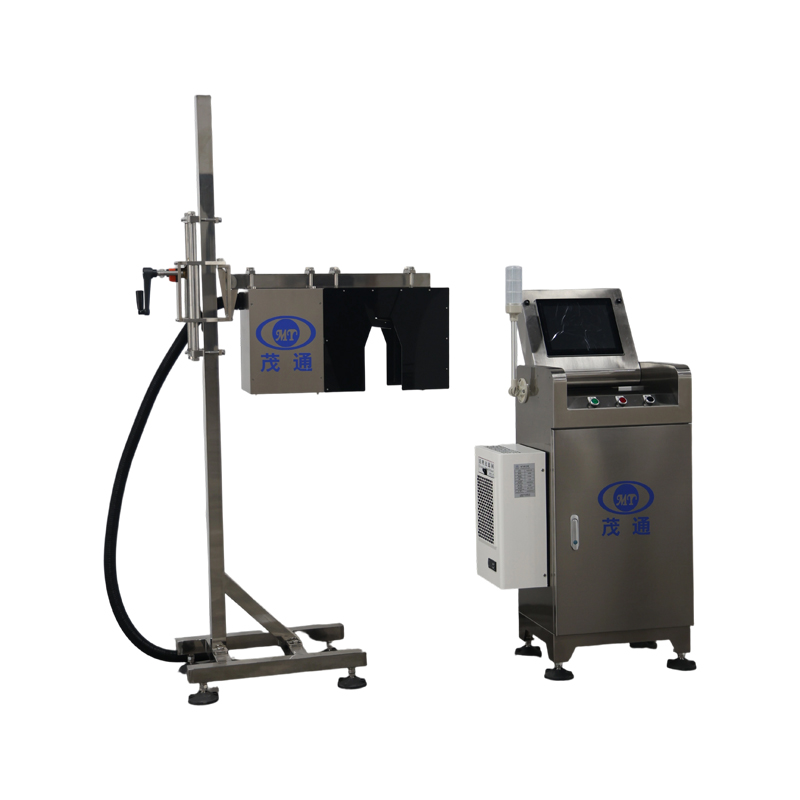
Máquina de deteção de defeitos de jato de tinta
1.O algoritmo avançado é estável e possui alta precisão de deteção
2.Detetar diferentes posições do código
3.A velocidade máxima é de até 72000 BPH
Sistema de Inspeção de Impressão a Jato de Tinta, Nível de Líquido e Anel de Inviolabilidade
I. Visão Geral do Projeto
1. Nome do Projeto
Sistema de Inspeção de Impressão a Jato de Tinta, Nível de Líquido e Anel de Inviolabilidade
2. Descrição do Projeto
O sistema de inspeção proposto é concebido para a inspeção automática de qualidade de garrafas PET. Deteta defeitos relacionados com a integridade da tampa, condição do anel de inviolabilidade, nível de líquido e qualidade da impressão a jato de tinta. Qualquer garrafa identificada como não conforme será automaticamente rejeitada da linha de produção.
3. Velocidade Máxima de Produção
Até 60.000 garrafas por hora (BPH)
4. Recipiente Aplicável
Garrafas PET
5. Gama de Volumes Aplicável
200 mL – 2 L
II. Condições Ambientais e do Local
1. Altitude de Instalação
5–3.000 m acima do nível do mar
2. Temperatura Ambiente
5°C–40°C
3. Humidade Relativa
50%–65% UR
4. Requisitos do Local da Fábrica
O local de instalação deve proporcionar uma planicidade adequada do piso, capacidade de carga estrutural e outras condições necessárias do local, de acordo com as normas nacionais aplicáveis, para garantir o funcionamento fiável e estável do equipamento.
5. Requisitos de Armazenamento
Após a entrega, o equipamento e os seus componentes devem ser armazenados num ambiente que cumpra as normas nacionais de armazenamento aplicáveis. Durante o armazenamento, devem ser realizadas lubrificação adequada, proteção contra corrosão e manutenção preventiva para evitar danos na superfície, corrosão, deformação ou outras condições que possam afetar negativamente a instalação, comissionamento e operação subsequentes.
III. Requisitos de Utilidade e Operação
1. Alimentação Elétrica
220 VCA, 50 Hz, monofásico
Quaisquer requisitos especiais ou não normalizados de tensão devem ser confirmados antes da colocação da encomenda. Alterações à alimentação elétrica especificada podem resultar em ajustes correspondentes na configuração do equipamento, prazo de fabrico e custo do projeto.
2. Consumo Total de Energia
Aprox. 2,4 kW
3. Tensão de Controlo
24 VCC
4. Fornecimento de Ar Comprimido
4–12 Pa
O cliente deve fornecer a tubagem de ar comprimido desde a fonte de ar até à unidade principal do equipamento.
Nota: Verifique a unidade de pressão do ar comprimido. Para equipamentos de inspeção industrial, podem ser pretendidos 4–12 bar / 0,4–1,2 MPa em vez de 4–12 Pa.
IV. Funções do Equipamento e Âmbito de Inspeção
1. Posição de Instalação
O sistema de inspeção deve ser instalado na posição designada de acordo com a disposição geral da linha de produção e os requisitos do processo.
2. Itens de Inspeção
O sistema é capaz de detetar os seguintes defeitos:
Tampa em falta
Tampa levantada ou mal assente
Tampa desalinhada
Anel de inviolabilidade danificado ou partido
Nível baixo de líquido
Código de jato de tinta em falta
Cobertura de tinta excessiva ou impressão a jato de tinta anormal
Código de jato de tinta incorreto ou defeituoso
3. Princípio de Inspeção e Controlo
Passo 1 – Deteção e Rastreamento de Garrafas
À medida que cada garrafa PET entra na área de inspeção, o sensor de posicionamento deteta a garrafa e envia um sinal de disparo para o sistema de controlo.
O sistema de controlo atribui um ID de identificação único a cada garrafa e sincroniza o ID com a informação de posição em tempo real do codificador. Isto permite um rastreio preciso de cada garrafa durante todo o processo de inspeção e rejeição.
Passo 2 – Aquisição de Imagem e Análise de Defeitos
Com base na posição da garrafa e na informação do codificador, o sistema de disparo ativa as unidades de câmara para capturar imagens em três áreas principais de inspeção:
Tampa da garrafa
Nível de líquido
Marcação por jato de tinta
A inspeção por jato de tinta foca-se no código/marcação impressa em si, e não na operação ou condição da impressora de jato de tinta.
As imagens capturadas são processadas e analisadas pelo sistema de processamento de visão. Os resultados da inspeção são exibidos em tempo real no IHM (Interface Homem-Máquina) e simultaneamente transmitidos ao CLP (Controlador Lógico Programável) para processamento lógico adicional e determinação de defeitos.
Passo 3 – Rejeição Automática de Defeitos
Quando uma garrafa defeituosa é identificada, o CLP associa o resultado da inspeção ao ID correspondente da garrafa e rastreia a sua posição em tempo real utilizando os dados do codificador.
Quando a garrafa defeituosa atinge a estação de rejeição, o CLP envia um comando de rejeição ao mecanismo de rejeição automática, que remove a garrafa não conforme identificada da linha de produção.
Este processo em circuito fechado garante o rastreamento preciso das garrafas, a identificação fiável de defeitos e a rejeição automática de produtos defeituosos sem interromper a produção contínua.
4. Componentes mecânicos do equipamento
modelo
|
Nome |
Componentes |
Descrição Funcional |
Observação
|
1 |
Armário de distribuição |
Composto por um processador de imagem, um processador de interface, um controlador de estroboscópio e um PLC. |
Fornece energia a todo o sistema, processa imagens e controla a rejeição de produtos defeituosos. |
|
2 |
Módulo de deteção |
Fonte de luz LED, câmara CCD industrial e sensor. |
Captura dinamicamente imagens de garrafas PET. |
|
3 |
Dispositivo de rejeição |
Os principais componentes incluem válvulas solenoides e componentes mecânicos. |
Recebe sinais e controla a rejeição de produtos defeituosos. |
5. Composição elétrica do equipamento
modelo
|
Nome |
Unidade |
Notas da Marca |
Quantidade |
1 |
Computador industrial de imagem embutido (4 portas Ethernet) i5+4G+120G |
Unidade |
Taiwan Chaoen, à prova de poeira, velocidade de processamento rápida e excelente estabilidade |
1 |
2 |
Câmara digital gigabit de alta velocidade DAHUA |
Unidade |
Resolução 680x480, importada do Canadá, marca líder na indústria |
4 |
3 |
Módulo de I/O da câmara |
Conjunto |
Fabricado na China |
4 |
4 |
Lente |
Peça |
COMPUTAR 6MP, 12mm |
4 |
5 |
Cabo da câmara de 50/30 linhas |
Peça |
Feito na China, 5m |
4 |
6 |
Fonte de alimentação DC MW.24v 75/120W (DRP-75/120-24) |
Peça |
Taiwan Mean Well |
2 |
7 |
PLC |
Peça |
Desenvolvido independentemente pela Maotong |
1 |
8 |
Ecrã tátil |
Peça |
Taiwan IEI 15 polegadas |
1 |
9 |
Controlador de fonte de luz |
Unidade |
Personalizado na China, disparo assíncrono de 4 vias, tecnologia de controlo de cintilação do ecrã, prolongando significativamente a vida útil da fonte de luz |
1 |
10 |
Fonte de luz fotográfica |
Unidade |
Iluminação de superfície personalizada, infravermelhos e azul |
4 |
11 |
Quadro de distribuição de energia |
Peça |
Fabricado na China, material 304, escovado, decapado, oxidado e escovado |
1 |
12 |
Rejeitador de estágio único Mono |
Peça |
Personalizado, tipo de impulso de ar, material 304 |
1 |
13 |
Cilindro da unidade de rejeição |
Peça |
Cilindro de alta velocidade Norgren, Reino Unido |
1 |
14 |
Válvula solenoide da unidade de rejeição |
Peça |
Válvula solenoide de alta velocidade MAC, EUA, velocidade de resposta de 4,9 ms |
1 |
15 |
Codificador |
Peça |
Fabricado na China, Hode, tipo incremental |
1 |
16 |
Componentes elétricos de baixa tensão |
Peça |
Schneider, França |
Vários |
17 |
Sistema de processamento de imagem |
Peça |
Desenvolvido independentemente pela Maotong, pode desenvolver V3.0 de acordo com as necessidades do cliente |
1 |
18 |
Unidade de refrigeração de equipamento especial - ar condicionado industrial |
Peça |
Shanghai Highly Special, capacidade de refrigeração 320W |
1 |
19 |
Blocos de terminais |
Peça |
Honeywell, EUA |
Vários |
20 |
Sensor fotoelétrico |
Peça |
Leuze, Aurora PNP |
1 |
21 |
Outros componentes elétricos |
Peça |
- |
Vários |
22 |
Material do armário e tratamento de superfície |
Peça |
Material 304, peças mecânicas igus®, escovado, decapado, oxidado e acabamentos escovados. |
1 |
23 |
Luz de alarme |
- |
Vários |
|
24 |
Separador de óleo-água |
- |
Torre de luz tricolor Schneider |
Vários |
25 |
Relé |
Peça |
1 |
|
26 |
Material de vidro |
Peça |
AirTac |
1 |
6. Diagrama da estrutura do armário de teste
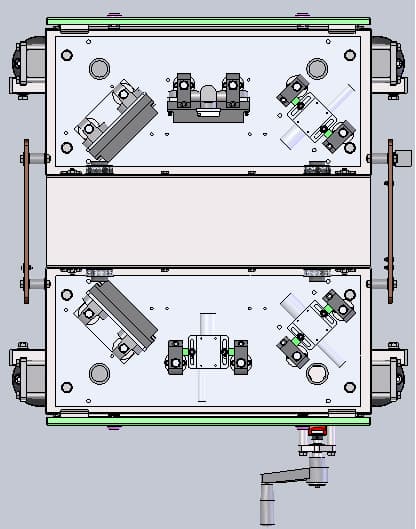
Detecção do nível de líquido de tamponamento (detecção do nível de líquido de tamponamento nas estações um e três)
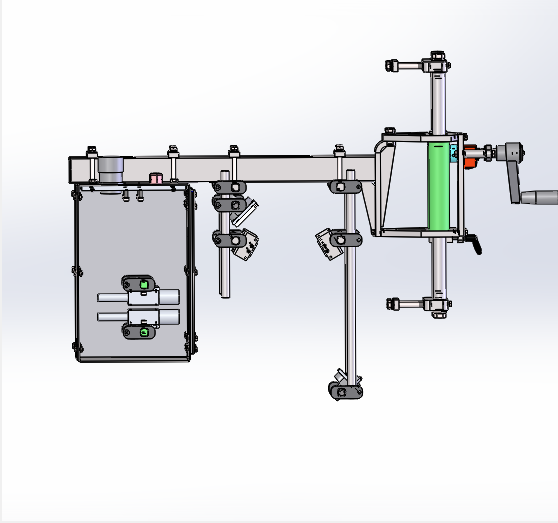
Inspeção de impressão a jato de tinta (estação 2, inspeção de impressão a jato de tinta com câmara única)
7. Inspeção da tampa
Este módulo utiliza três câmaras CCD posicionadas em diferentes ângulos para capturar imagens de cada garrafa, minimizando eficazmente os pontos cegos. Equipado com lentes óticas especializadas, filtra a luz de múltiplas direções para melhorar a clareza da imagem e a eficiência de aquisição. O sistema foi concebido para identificar defeitos relacionados com a tampa, incluindo tampas em falta, tampas levantadas, tampas inclinadas e tampas danificadas.
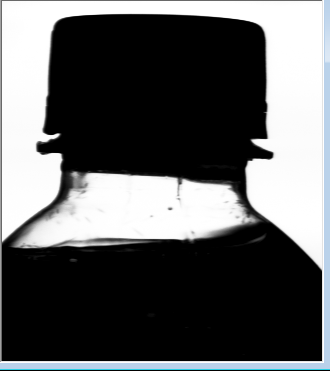
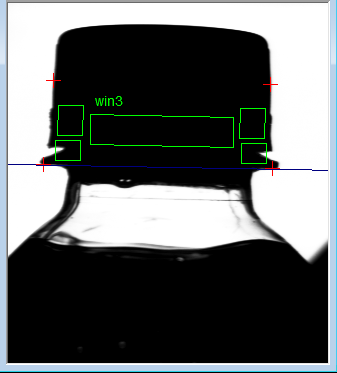
Imagens de tampagem de garrafas PET capturadas pela câmara CCD
8. Deteção do Nível de Líquido
Este módulo utiliza uma câmara CCD para capturar uma imagem frontal do nível de líquido da garrafa. Garante que a superfície do líquido no interior do recipiente aparece alinhada horizontalmente quando a garrafa está em repouso. Através do processamento de imagem, a região abaixo do nível do líquido é renderizada a preto, enquanto a parte superior que representa o espaço vazio da garrafa é mostrada a branco. Um algoritmo especializado é então aplicado para distinguir se o nível do líquido está acima ou abaixo do limiar predefinido.
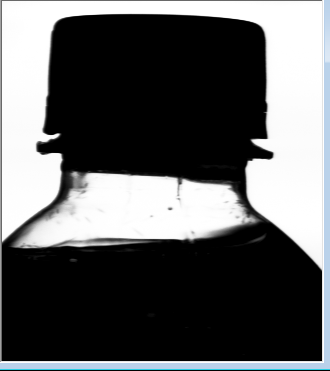
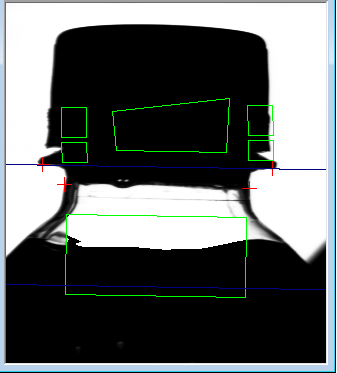
Imagem da garrafa PET capturada pela câmara Imagem processada de deteção do nível de líquido
9. Inspeção de Impressão a Jato de Tinta
Este módulo utiliza uma câmara CCD para capturar imagens da impressão a jato de tinta em garrafas e tampas pela frente. Em seguida, analisa digitalmente as imagens capturadas e rejeita automática e precisamente garrafas com impressão a jato de tinta não qualificada. É compatível com tampas amarelas com tinta preta e tampas pretas com tinta branca.
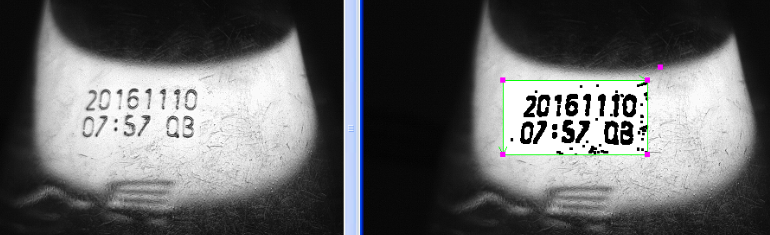
Efeito de processamento de reconhecimento de imagem de amostra
10. Precisão de deteção
Itens de Inspeção |
Conteúdos da Inspeção |
Precisão de detecção
|
Taxa de rejeição
|
Inspeção de Tampas de Garrafas
|
Sem tampa |
—— |
≥99,99% |
Tampa alta |
>0,8 mm |
≥99,98% |
|
Tampa torta |
>0,8 mm |
≥99,5% |
|
Anel de segurança 100% desconectado |
>1mm de intervalo |
≥99,99% |
|
Anel de segurança >70% partido |
>1mm de intervalo |
≥98,32% |
|
Anel de segurança >50% partido |
>1mm de intervalo |
≥95,78% |
|
Anel de segurança 100% em falta |
—— |
≥99,99% |
|
Anel de segurança com 70% em falta |
—— |
≥98,21% |
|
Anel de segurança com 50% em falta |
—— |
≥95,78% |
|
Itens de Inspeção |
Deteção de nível de líquido (alto e baixo) |
3mm abaixo (ou acima) do padrão
|
≥99,92% |
Inspeção de Tampas de Garrafas |
Sem impressão a jato de tinta |
≥99,99% |
|
Impressão a jato de tinta geral com 50% de falhas |
≥99,95% |
||
Impressão geral a jato de tinta com 30% de falhas |
≥99,9% |
||
Impressão geral a jato de tinta com 20% de falhas |
≥99,8% |
||
A impressão a jato de tinta é suficientemente desfocada para remover os caracteres de jato de tinta após o processamento |
≥99,99% |