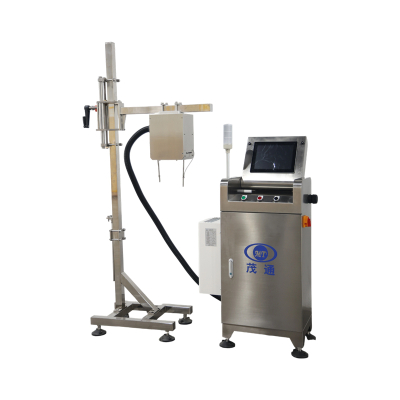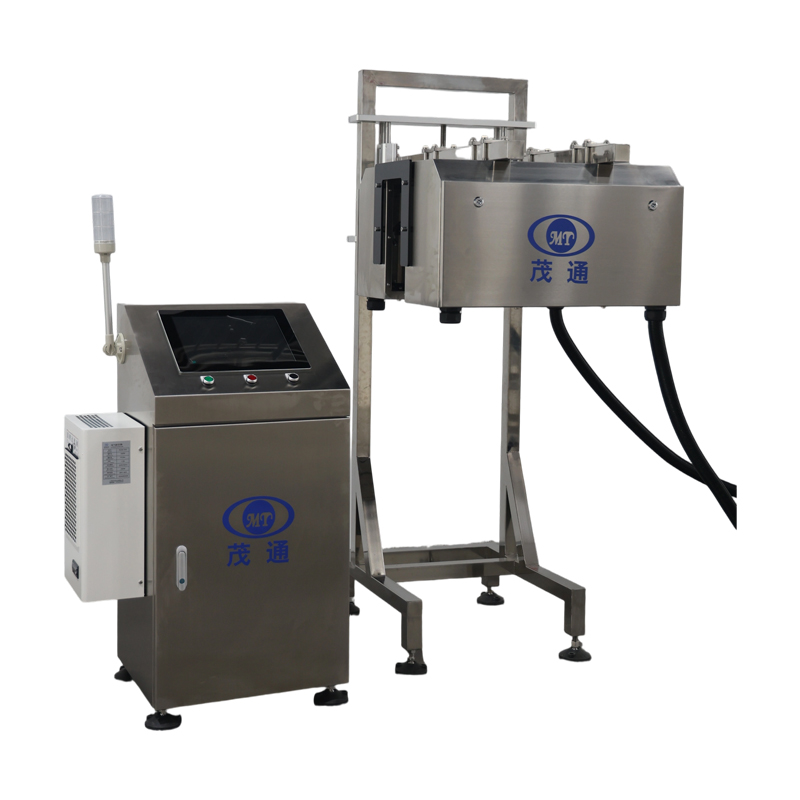
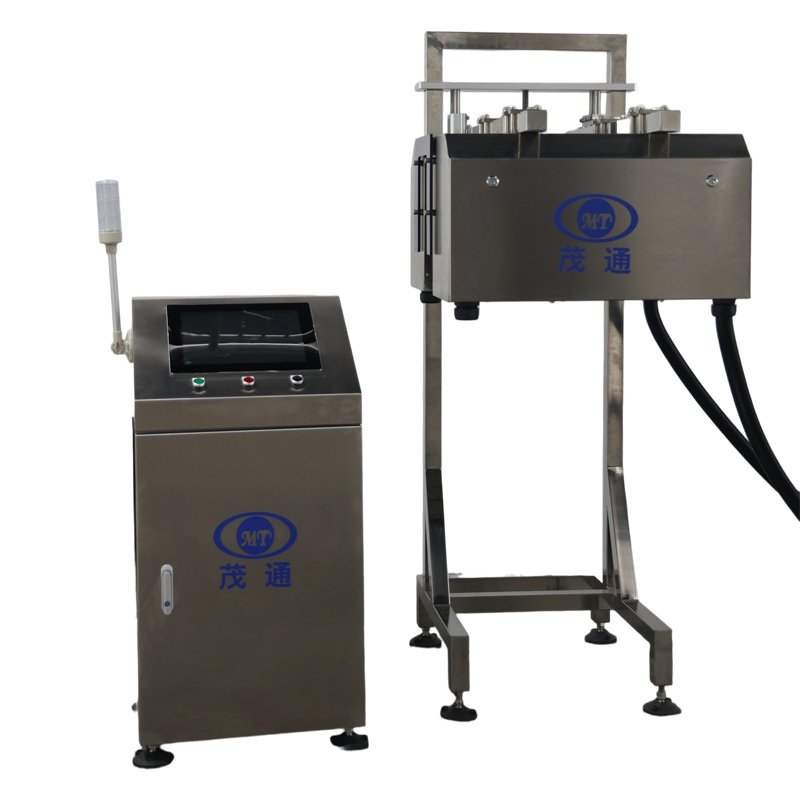
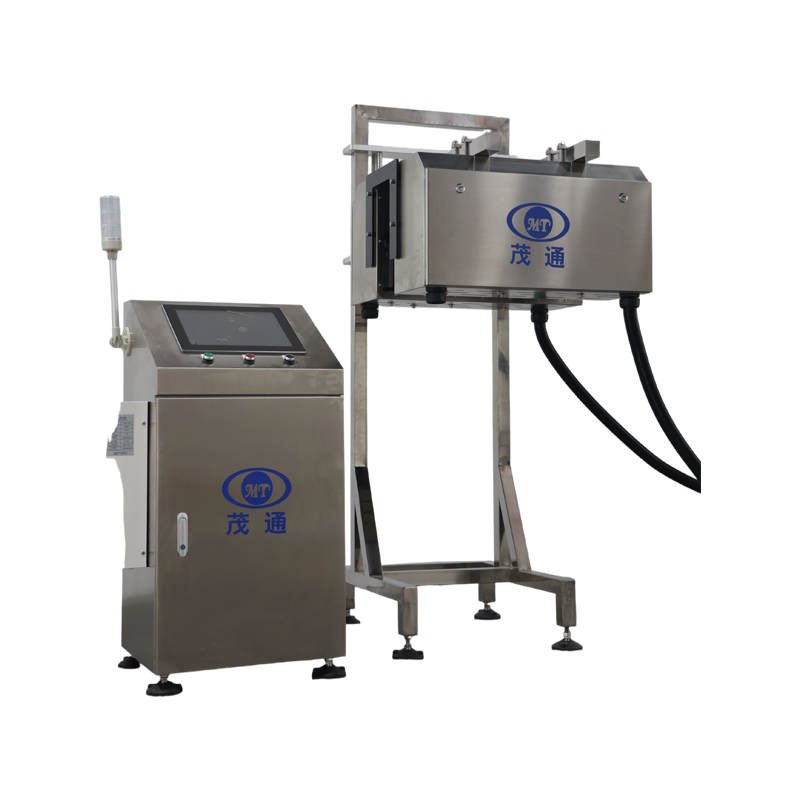
Máquina de Inspeção de Códigos
1.O algoritmo avançado é estável e possui alta precisão de deteção
2.Detetar diferentes posições do código
3.A velocidade máxima é de até 72000 BPH
I. Descrição Geral do Sistema
1. Nome do Projeto
Sistema Integrado de Inspeção por Visão para Garrafas PET, para Inspeção da Tampa, Anel de Inviolabilidade, Nível de Líquido e Código de Jato de Tinta
2. Visão Geral e Função do Sistema
O sistema de inspeção foi concebido para fornecer controlo de qualidade contínuo e totalmente automatizado para garrafas PET ao longo do processo de produção. Realiza uma inspeção abrangente da instalação da tampa, da integridade do anel de inviolabilidade, do nível de enchimento do líquido e das informações impressas por jato de tinta.
O sistema analisa automaticamente cada garrafa de acordo com padrões de qualidade predefinidos. Qualquer garrafa identificada como não conforme é rastreada e removida automaticamente da linha de produção, garantindo que apenas produtos qualificados avancem para a fase seguinte da produção.
3. Velocidade Máxima da Linha
Até 60.000 garrafas por hora
4. Tipo de Recipiente Aplicável
Garrafas PET
5. Gama de Enchimento Aplicável
200 mL a 2 L
II. Requisitos de Instalação e Ambientais
1. Altitude de Instalação Aplicável
5 a 3.000 metros acima do nível do mar
2. Temperatura de Funcionamento
5°C a 40°C
3. Humidade Relativa Recomendada
50% a 65% HR
4. Requisitos do Local de Instalação
O cliente deverá fornecer uma área de instalação com uma fundação nivelada, estável e com capacidade de carga adequada. O local deverá cumprir todas as normas nacionais aplicáveis e proporcionar condições suficientes para uma instalação, comissionamento e operação contínua seguros do sistema de inspeção.
O ambiente de instalação deverá também proporcionar espaço e acessibilidade adequados para a operação, inspeção, manutenção e ajuste do equipamento.
5. Requisitos de Armazenamento do Equipamento
Antes da instalação e comissionamento, todos os equipamentos e componentes deverão ser armazenados num ambiente que cumpra os requisitos nacionais de armazenamento aplicáveis.
Para períodos prolongados de armazenamento, devem ser tomadas medidas de proteção adequadas, incluindo inspeção periódica, lubrificação e proteção ambiental. Estas medidas destinam-se a evitar corrosão, deterioração superficial, deformação de componentes ou outros danos que possam afetar negativamente a instalação, comissionamento ou funcionamento normal do equipamento.
III. Utilidades e Requisitos Operacionais
1. Alimentação Elétrica
220 VCA, 50 Hz, monofásico
A alimentação elétrica necessária deve ser fornecida pelo cliente.
Quaisquer requisitos elétricos especiais ou não normalizados devem ser confirmados antes da conceção e fabrico do equipamento. Alterações à alimentação elétrica padrão podem exigir modificações no sistema elétrico e na configuração do equipamento e, consequentemente, afetar o prazo de fabrico, o prazo de entrega e a cotação final.
2. Potência Total Instalada
Aproximadamente 2,4 kW
3. Tensão de Controlo
24 VCC
4. Requisito de Ar Comprimido
Pressão especificada: 4–12 Pa
O cliente será responsável por fornecer a fonte de ar comprimido da fábrica e por ligar a tubagem de alimentação de ar à entrada pneumática designada do equipamento de inspeção.
Nota Técnica:
A unidade de pressão pneumática deve ser confirmada antes de ser emitida a especificação técnica final. Um intervalo de 4–12 Pa é invulgarmente baixo para sistemas pneumáticos industriais convencionais. Se a especificação pretendida for 4–12 bar ou 0,4–1,2 MPa, o valor correspondente deve ser corrigido no documento final.
IV. Configuração do Equipamento e Fluxo de Trabalho de Inspeção
1. Instalação e Integração
O sistema de inspeção foi concebido para ser integrado na linha de transporte de garrafas PET existente do cliente, a jusante do processo de enchimento.
A posição final de instalação será determinada com base na disposição real da linha de produção, configuração do transportador, passo das garrafas, velocidade de transporte, espaço de instalação disponível e distância de inspeção necessária. O equipamento deve ser posicionado para garantir uma apresentação estável das garrafas e uma aquisição de imagem fiável.
2. Itens de Inspeção
O sistema é capaz de identificar os seguintes defeitos e anomalias de qualidade:
Tampa em falta
Tampa instalada acima da posição especificada
Tampa inclinada ou mal alinhada
Anel de inviolabilidade danificado, incompleto ou partido
Nível de líquido abaixo do limite especificado
Código de jato de tinta em falta
Impressão a jato de tinta anormal, excessiva, incompleta ou não conforme
3. Procedimento de Inspeção e Controlo
3.1 Identificação e Rastreio de Garrafas
Quando uma garrafa PET entra na zona de inspeção, o sensor fotoelétrico deteta a sua posição e gera o sinal de disparo correspondente.
Ao receber o acionamento, o sistema de controlo regista a garrafa e atribui um identificador de rastreio único. O codificador fornece simultaneamente feedback contínuo de posição, permitindo que o sistema de controlo monitorize com precisão o movimento da garrafa ao longo do transportador.
3.2 Aquisição de Imagem e Análise Visual
À medida que a garrafa atinge a posição de inspeção designada, as câmaras de visão relevantes são acionadas para capturar imagens das áreas de inspeção necessárias, incluindo:
Tampa da garrafa e anel de inviolabilidade
Nível de enchimento do líquido
Informação impressa por jato de tinta
As imagens capturadas são transmitidas ao sistema de processamento de visão, onde algoritmos dedicados de processamento de imagem analisam as características relevantes e comparam os resultados da inspeção com os critérios de qualidade predefinidos.
Os resultados da inspeção e o estado atual do sistema são exibidos no HMI em tempo real, permitindo que os operadores monitorem as condições de produção e inspeção. Ao mesmo tempo, os resultados da inspeção são transmitidos para o PLC para rastreamento subsequente e controlo de rejeição.
3.3 Rejeição Automática de Garrafas Defeituosas
Quando uma garrafa é identificada como não conforme, o sistema armazena o seu resultado de inspeção e ID de rastreamento. A garrafa é então monitorizada continuamente com base no feedback da posição do encoder à medida que se desloca em direção à estação de rejeição.
Assim que a garrafa defeituosa atinge a posição de rejeição predeterminada, o PLC envia um sinal de controlo para o mecanismo de rejeição. O dispositivo de rejeição opera no momento adequado para remover a garrafa não conforme do fluxo principal de produção.
As garrafas qualificadas permanecem no transportador e continuam o processo de produção sem interrupção.
Através da operação coordenada da inspeção visual, identificação de garrafas, rastreamento por encoder, controlo PLC e rejeição automática, o sistema fornece uma inspeção de qualidade estável e fiável adequada para a produção de garrafas PET de alta velocidade.
4. Componentes mecânicos do equipamento
modelo
|
Nome |
Componentes |
Descrição Funcional |
Observação
|
1 |
Armário de distribuição |
Composto por um processador de imagem, um processador de interface, um controlador de estroboscópio e um PLC. |
Fornece energia a todo o sistema, processa imagens e controla a rejeição de produtos defeituosos. |
|
2 |
Módulo de deteção |
Fonte de luz LED, câmara CCD industrial e sensor. |
Captura dinamicamente imagens de garrafas PET. |
|
3 |
Dispositivo de rejeição |
Os principais componentes incluem válvulas solenoides e componentes mecânicos. |
Recebe sinais e controla a rejeição de produtos defeituosos. |
5. Composição elétrica do equipamento
modelo
|
Nome |
Unidade |
Notas da Marca |
Quantidade |
1 |
Computador industrial de imagem embutido (4 portas Ethernet) i5+4G+120G |
Unidade |
Taiwan Chaoen, à prova de poeira, velocidade de processamento rápida e excelente estabilidade |
1 |
2 |
Câmara digital gigabit de alta velocidade DAHUA |
Unidade |
Resolução 680x480, importada do Canadá, marca líder na indústria |
4 |
3 |
Módulo de I/O da câmara |
Conjunto |
Fabricado na China |
4 |
4 |
Lente |
Peça |
COMPUTAR 6MP, 12mm |
4 |
5 |
Cabo da câmara de 50/30 linhas |
Peça |
Feito na China, 5m |
4 |
6 |
Fonte de alimentação DC MW.24v 75/120W (DRP-75/120-24) |
Peça |
Taiwan Mean Well |
2 |
7 |
PLC |
Peça |
Desenvolvido independentemente pela Maotong |
1 |
8 |
Ecrã tátil |
Peça |
Taiwan IEI 15 polegadas |
1 |
9 |
Controlador de fonte de luz |
Unidade |
Personalizado na China, disparo assíncrono de 4 vias, tecnologia de controlo de cintilação do ecrã, prolongando significativamente a vida útil da fonte de luz |
1 |
10 |
Fonte de luz fotográfica |
Unidade |
Iluminação de superfície personalizada, infravermelhos e azul |
4 |
11 |
Quadro de distribuição de energia |
Peça |
Fabricado na China, material 304, escovado, decapado, oxidado e escovado |
1 |
12 |
Rejeitador de estágio único Mono |
Peça |
Personalizado, tipo de impulso de ar, material 304 |
1 |
13 |
Cilindro da unidade de rejeição |
Peça |
Cilindro de alta velocidade Norgren, Reino Unido |
1 |
14 |
Válvula solenoide da unidade de rejeição |
Peça |
Válvula solenoide de alta velocidade MAC, EUA, velocidade de resposta de 4,9 ms |
1 |
15 |
Codificador |
Peça |
Fabricado na China, Hode, tipo incremental |
1 |
16 |
Componentes elétricos de baixa tensão |
Peça |
Schneider, França |
Vários |
17 |
Sistema de processamento de imagem |
Peça |
Desenvolvido independentemente pela Maotong, pode desenvolver V3.0 de acordo com as necessidades do cliente |
1 |
18 |
Unidade de refrigeração de equipamento especial - ar condicionado industrial |
Peça |
Shanghai Highly Special, capacidade de refrigeração 320W |
1 |
19 |
Blocos de terminais |
Peça |
Honeywell, EUA |
Vários |
20 |
Sensor fotoelétrico |
Peça |
Leuze, Aurora PNP |
1 |
21 |
Outros componentes elétricos |
Peça |
- |
Vários |
22 |
Material do armário e tratamento de superfície |
Peça |
Material 304, peças mecânicas igus®, escovado, decapado, oxidado e acabamentos escovados. |
1 |
23 |
Luz de alarme |
- |
Vários |
|
24 |
Separador de óleo-água |
- |
Torre de luz tricolor Schneider |
Vários |
25 |
Relé |
Peça |
1 |
|
26 |
Material de vidro |
Peça |
AirTac |
1 |
6. Diagrama da estrutura do armário de teste
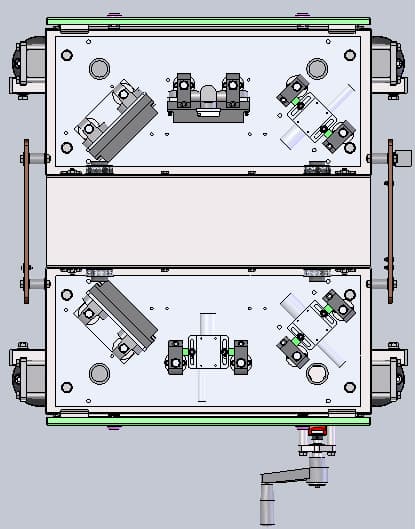
Detecção do nível de líquido de tamponamento
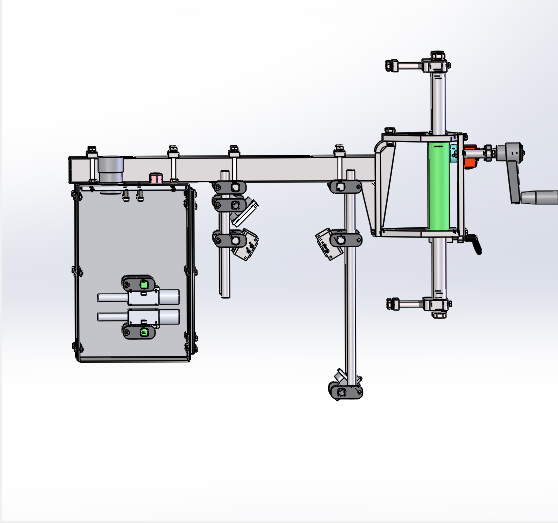
Detecção do nível de líquido de tamponamento
7. Inspeção da tampa
Esta unidade de inspeção está equipada com três câmaras CCD posicionadas em diferentes ângulos de visão para obter imagens abrangentes de cada garrafa e minimizar potenciais pontos cegos de inspeção. Lentes óticas dedicadas são incorporadas para controlar e filtrar a luz incidente, ajudando a manter uma captura de imagem consistente e de alta qualidade durante a operação. O módulo é projetado principalmente para identificar anomalias relacionadas com a tampa, incluindo tampas ausentes, tampas excessivamente levantadas ou mal assentadas, tampas inclinadas e tampas rachadas ou danificadas.
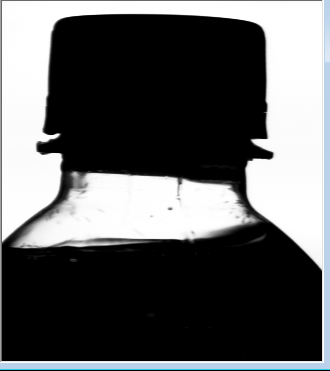
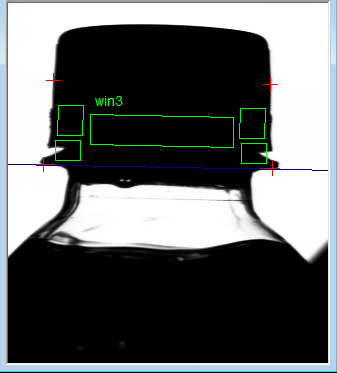
Imagens de tampagem de garrafas PET capturadas pela câmara CCD
8. Deteção do Nível de Líquido
A unidade de inspeção do nível de líquido utiliza uma câmara CCD para capturar uma imagem frontal de cada garrafa. Durante a aquisição da imagem, a garrafa é temporariamente estabilizada para minimizar o movimento do líquido e garantir que a superfície do líquido permaneça substancialmente horizontal, mantendo assim condições de inspeção consistentes.
A imagem capturada é submetida a procedimentos dedicados de processamento de imagem para melhorar a distinção entre as regiões preenchidas e não preenchidas. A porção preenchida com líquido é exibida como uma área escura, enquanto a porção vazia acima da superfície do líquido é exibida como uma área clara.
Um algoritmo de visão especializado identifica a interface líquido-ar e determina a sua posição em relação ao nível de referência predefinido. O nível de líquido medido é então comparado com o limite de aceitação especificado para determinar se a garrafa cumpre o padrão de enchimento exigido.
9. Inspeção de Impressão a Jato de Tinta
A unidade de inspeção de jato de tinta utiliza uma câmara CCD para adquirir imagens das marcações impressas tanto no corpo da garrafa como na tampa. As imagens adquiridas são analisadas por um algoritmo dedicado de processamento de visão para avaliar a presença, localização, legibilidade, consistência e qualidade geral da informação impressa.
O sistema pode identificar marcações de jato de tinta em falta, mal posicionadas, pouco claras, incompletas ou de outra forma anormais. Quando a impressão detetada não está em conformidade com os parâmetros de inspeção predefinidos, a garrafa correspondente é automaticamente identificada como um produto defeituoso e, subsequentemente, removida da linha de produção pelo sistema de rejeição.
O sistema de inspeção suporta uma variedade de combinações de cores de impressão e de fundo, incluindo tinta preta aplicada em tampas amarelas e tinta branca aplicada em tampas pretas, proporcionando um desempenho de inspeção fiável sob diferentes configurações de embalagem.
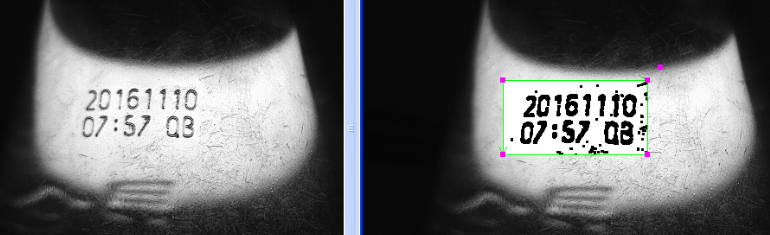
Efeito de processamento de reconhecimento de imagem de amostra
10. Precisão de deteção
Itens de Inspeção |
Conteúdos da Inspeção |
Precisão de detecção
|
Taxa de rejeição
|
Inspeção de Tampas de Garrafas
|
Sem tampa |
—— |
≥99,99% |
Tampa alta |
>0,8 mm |
≥99,98% |
|
Tampa torta |
>0,8 mm |
≥99,5% |
|
Anel de segurança 100% desconectado |
>1mm de intervalo |
≥99,99% |
|
Anel de segurança >70% partido |
>1mm de intervalo |
≥98,32% |
|
Anel de segurança >50% partido |
>1mm de intervalo |
≥95,78% |
|
Anel de segurança 100% em falta |
—— |
≥99,99% |
|
Anel de segurança com 70% em falta |
—— |
≥98,21% |
|
Anel de segurança com 50% em falta |
—— |
≥95,78% |
|
Itens de Inspeção |
Deteção de nível de líquido (alto e baixo) |
3mm abaixo (ou acima) do padrão
|
≥99,92% |
Inspeção de Tampas de Garrafas |
Sem impressão a jato de tinta |
≥99,99% |
|
Impressão a jato de tinta geral com 50% de falhas |
≥99,95% |
||
Impressão geral a jato de tinta com 30% de falhas |
≥99,9% |
||
Impressão geral a jato de tinta com 20% de falhas |
≥99,8% |
||
A impressão a jato de tinta é suficientemente desfocada para remover os caracteres de jato de tinta após o processamento |
≥99,99% |