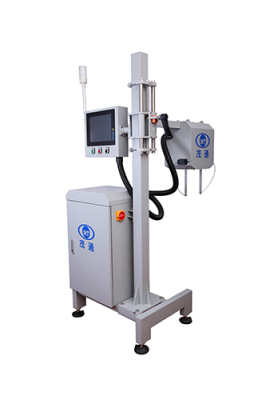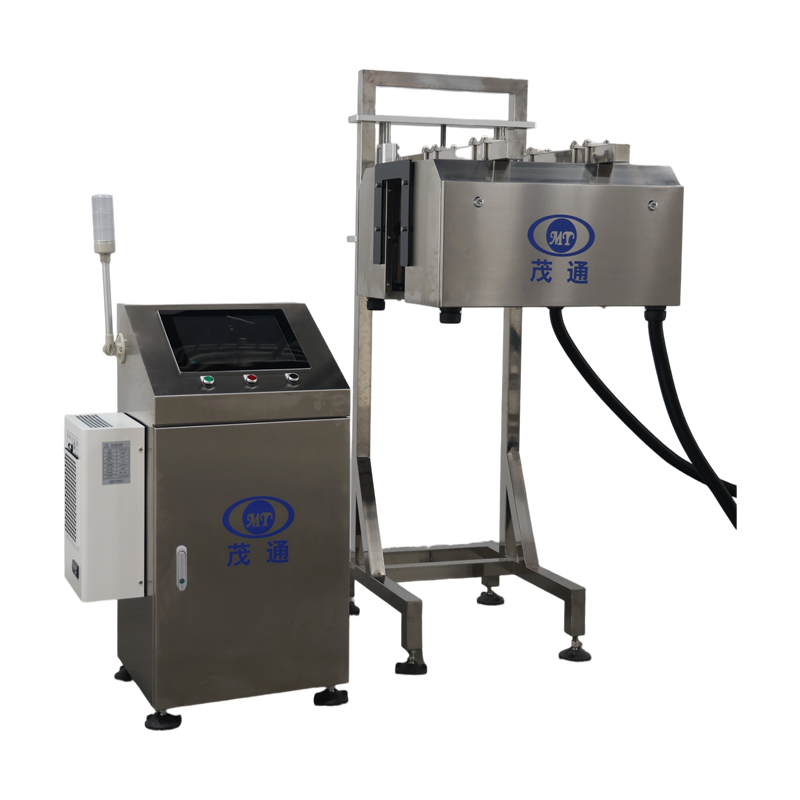
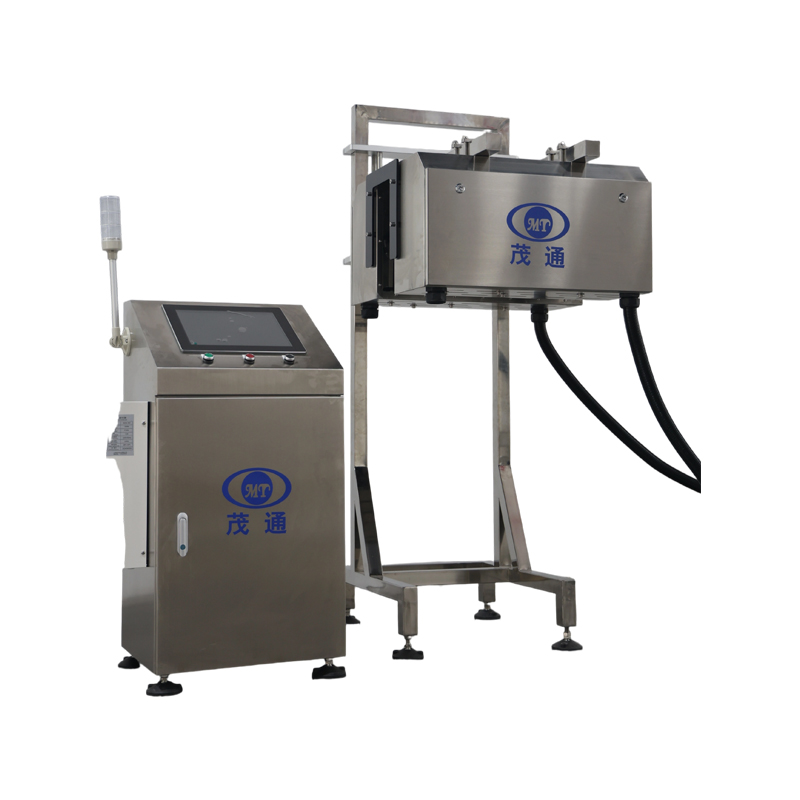
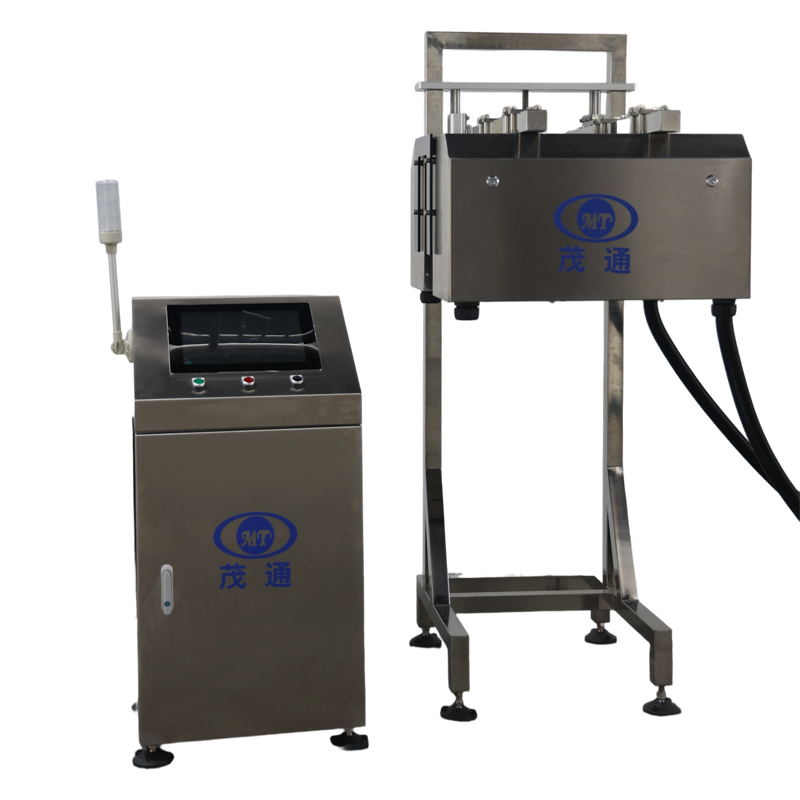
Máquina de Inspeção de Rótulos PET
1. Inspeção de 360 graus
2. A tecnologia de costura de múltiplas vistas e reconhecimento de cores é mais fiável
3. A velocidade máxima é de até 36000 BPH
I. Base do Projeto de Design
1. Visão Geral do Projeto
1.1 Nome do Projeto
Sistema de Inspeção Online de Rótulos de Garrafas PET
1.2 Âmbito do Projeto
O sistema proposto utiliza tecnologia avançada de visão artificial para realizar inspeção online totalmente automatizada e sem contacto dos rótulos de garrafas PET. As funções de inspeção incluem deteção de presença do rótulo e verificação da altura do rótulo, garantindo que os rótulos cumprem os requisitos de produção especificados.
1.3 Capacidade de Produção Projetada
60.000 garrafas por hora
1.4 Recipientes Aplicáveis
Garrafas PET
2. Requisitos Ambientais
2.1 Altitude de Instalação
O equipamento foi projetado para operar em altitudes que variam de 5 a 3.000 metros acima do nível do mar.
2.2 Temperatura de Funcionamento Recomendada
5°C a 40°C
2.3 Humidade Relativa Recomendada
50% a 65% HR
2.4 Requisitos do Local da Fábrica
A área de instalação deve cumprir as normas e regulamentos nacionais aplicáveis relativos à planicidade do piso, capacidade de carga estrutural e outras condições relevantes do local, garantindo assim uma instalação, operação e manutenção estáveis do equipamento.
2.5 Requisitos de Armazenamento do Equipamento
Após a entrega na fábrica, todos os equipamentos, componentes e peças sobressalentes devem ser armazenados numa instalação adequada que cumpra as normas nacionais aplicáveis e os requisitos de armazenamento.
Nota: A lubrificação regular e a manutenção preventiva devem ser realizadas conforme necessário. A manutenção adequada é importante para evitar danos na superfície dos componentes, corrosão, deformação ou outra deterioração que possa afetar adversamente a instalação, comissionamento e desempenho operacional a longo prazo do equipamento.
3. Condições de Operação do Equipamento
3.1 Nível de Ruído
≤85 dB
O nível de ruído real pode variar dependendo de fatores como o tipo e as características dos contentores ou embalagens processados, a potência operacional do equipamento e as condições acústicas do edifício de instalação.
3.2 Alimentação Elétrica
220 VCA, 50 Hz, monofásico
Quaisquer requisitos de alimentação elétrica não padrão ou especiais devem ser comunicados e confirmados antecipadamente.
3.3 Consumo de Energia
Potência total instalada: aproximadamente 1,0 kW
Tensão de controlo: 24 VCC
3.4 Ar Comprimido
Pressão de operação: 0,5 MPa
Consumo aproximado de ar por ciclo de rejeição: 0,01 L
II. Introdução do Equipamento
1. Posição de Instalação
O sistema de inspeção foi concebido para ser instalado na secção reta de transporte de via única a jusante da máquina de rotulagem. Esta disposição permite que o sistema inspecione continuamente as garrafas PET rotuladas à medida que passam pela estação de inspeção.
2. Processo de Operação do Sistema
Após a rotulagem, as garrafas PET são transportadas continuamente para a estação de inspeção online. O sistema de visão artificial captura e analisa automaticamente imagens de cada garrafa para determinar se o rótulo está presente e se a sua altura está dentro da faixa de tolerância especificada.
As garrafas identificadas como produtos conformes continuam ao longo da linha de produção, enquanto as garrafas com rótulos ausentes ou com desvios de altura do rótulo são automaticamente identificadas e rejeitadas pelo sistema.
O processo completo de inspeção é realizado de forma automática, contínua e sem contacto físico com as garrafas, permitindo um controlo de qualidade online fiável à velocidade de produção projetada de 60.000 garrafas por hora.
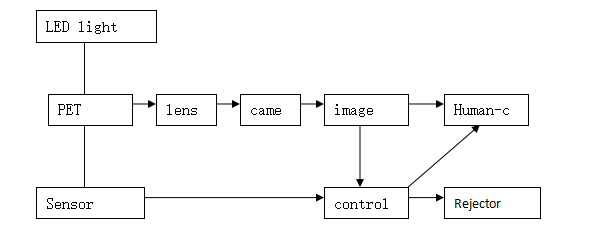
Figura: Princípio de funcionamento do sistema e diagrama de fluxo
3. Operação do Sistema
3.1 Deteção de Garrafas e Rastreamento de Posição
À medida que cada garrafa entra na estação de inspeção e passa pelo sensor de posicionamento, o sensor deteta a presença da garrafa. Ao mesmo tempo, o sistema de controlo regista as informações de identificação correspondentes da garrafa e o valor da posição do codificador para estabelecer um rastreamento preciso da posição para a aquisição subsequente de imagens e rejeição de defeitos.
3.2 Aquisição de Imagem e Inspeção
Quando a garrafa atinge a posição de inspeção predefinida, o sensor de posicionamento aciona a câmara para capturar uma imagem do rótulo da garrafa. A imagem adquirida é então transferida para a unidade de processamento de visão para análise.
Os resultados da inspeção são exibidos no HMI em tempo real. Ao mesmo tempo, os dados de inspeção e as informações de defeitos são transmitidos ao sistema de controlo para o controlo subsequente de rejeição e gestão de processos.
3.3 Rejeição de Defeitos
Quando um resultado de inspeção indica que uma garrafa não cumpre os requisitos de qualidade especificados, o sistema de controlo gera um sinal de rejeição e ativa o mecanismo de rejeição correspondente.
A garrafa defeituosa é automaticamente removida da linha de produção, enquanto as garrafas qualificadas continuam pelo processo normal de transporte.
4. Sistema de Aquisição de Imagem
4.1 Sistema de Iluminação
O sistema de inspeção utiliza uma fonte de luz LED de área de alto desempenho com uma vida útil esperada de até 50.000 horas.
A fonte de luz adota uma configuração de iluminação frontal para fornecer iluminação estável e uniforme da área de inspeção, melhorando assim o contraste da imagem e a fiabilidade da inspeção.
Nas condições de iluminação especificadas, a abertura da garrafa aparece na imagem adquirida como um anel circular brilhante contínuo, fornecendo uma referência visual clara para o processamento de imagem e medição.
Utiliza-se uma lente de focagem fixa e abertura manual para a aquisição de imagem. Durante a colocação em funcionamento, o anel de focagem é ajustado para obter a máxima nitidez de imagem possível no plano do sensor CCD. A abertura é então afinada para alcançar o brilho e contraste de imagem adequados.
4.2 Câmara
O sistema está equipado com uma câmara analógica CCD de varrimento de área com as seguintes especificações:
Resolução: 640 × 480 píxeis
Taxa de fotogramas máxima: 60 fps
A câmara proporciona velocidade e resolução de aquisição de imagem suficientes para suportar a inspeção online contínua na taxa de produção especificada.
5. Imagem do Módulo de Inspeção de Rótulos
O módulo de inspeção de rótulos captura e processa imagens de cada garrafa à medida que esta passa pela estação de inspeção. As imagens adquiridas são analisadas pelo sistema de processamento de visão para determinar a presença, posição e orientação do rótulo.
Imagem do módulo de inspeção a ser fornecida separadamente.
6. Itens de Inspeção e Precisão
6.1 Itens de Inspeção
O sistema foi concebido para identificar automaticamente os seguintes defeitos de rótulo:
Rótulo em falta
Deteta garrafas nas quais não está presente nenhum rótulo.Posição do rótulo demasiado alta
Deteta rótulos posicionados acima do intervalo de altura especificado.Posição do rótulo demasiado baixa
Deteta rótulos posicionados abaixo do intervalo de altura especificado.Orientação incorreta do rótulo
Deteta rótulos instalados na orientação errada, incluindo rótulos invertidos ou de cabeça para baixo.
6.2 Precisão de deteção
número de série
|
Conteúdos de Teste |
Precisão do Teste |
Taxa de rejeição
|
Taxa de rejeição falsa
|
1 |
Sem rótulo |
--- |
100% |
≤0,03% |
2 |
Rótulo alto |
Desvio ≥ 2mm |
≥99,9% |
|
3 |
Etiqueta baixa |
Desvio ≥ 2mm |
≥99,9% |
|
4 |
Etiqueta de ligação (fita aplicada ao mudar etiquetas, requer uma diferença de cor significativa entre a fita e a etiqueta) |
≥99,9% |
7. Estrutura do Equipamento e Componentes Principais
7.1 Configuração do Sistema
O sistema de inspeção consiste em múltiplos módulos de inspeção por visão e uma Interface Homem-Máquina (IHM), fornecendo inspeção automatizada de etiquetas para linhas de produção de alta velocidade.
7.2 Unidade de Controlo de Inspeção
Cada módulo de inspeção está equipado com um computador de controlo industrial fiável para processamento de imagem, análise de dados de inspeção e comunicação em tempo real com o sistema de controlo central.
7.3 Sistema de Controlo Elétrico
O sistema de controlo elétrico incorpora PLCs industriais, memória de programa, sensores fotoelétricos, sensores de proximidade/indutivos e outros componentes de controlo. Combinados com software de controlo dedicado e um HMI, estes componentes formam uma plataforma de controlo integrada, altamente automatizada e inteligente.
7.4 Sistema de Verificação de Rejeição
Um módulo dedicado de verificação de rejeição monitoriza continuamente o processo de rejeição para confirmar que os produtos defeituosos identificados são efetivamente removidos da linha de produção, evitando assim que produtos defeituosos passem para a fase seguinte.
7.5 Armário de Controlo Elétrico
O armário de distribuição de energia e controlo está equipado com uma unidade de ar condicionado industrial para manter uma temperatura interna de funcionamento adequada. Isto ajuda a proteger os componentes elétricos e eletrónicos e contribui para uma maior estabilidade do equipamento e vida útil.
7.6 Conceção Compacta do Equipamento
O armário de inspeção adota uma conceção estrutural compacta e eficiente em termos de espaço, minimizando a pegada do equipamento, ao mesmo tempo que cumpre os requisitos de instalação, operação e manutenção.
7.7 Monitorização e Diagnóstico HMI
O estado operacional do equipamento, as condições de inspeção, as informações de alarme e o diagnóstico de falhas são apresentados no HMI através de uma interface gráfica intuitiva, permitindo aos operadores monitorizar rapidamente o desempenho do sistema e identificar potenciais falhas.
8. Vantagens do Sistema
8.1 Inspeção de Alta Velocidade e Alta Precisão
O sistema de aquisição e processamento de imagem utiliza hardware industrial importado de ponta, combinado com algoritmos dedicados de processamento de imagem. Esta configuração proporciona alta velocidade de inspeção, precisão, estabilidade e fiabilidade, tornando o sistema adequado para ambientes de produção contínua de alta velocidade.
8.2 Gestão de Receitas para Múltiplos Produtos
O sistema suporta a configuração e armazenamento de parâmetros de inspeção para vários tipos de garrafas. As especificações do produto podem ser alteradas rapidamente através de uma simples operação de um toque, reduzindo o tempo de mudança e melhorando a flexibilidade de produção.
8.3 Controlo de Rejeição de Defeitos em Ciclo Fechado
O módulo integrado de verificação de rejeição fornece monitorização online em tempo real do processo de rejeição. Verifica se as garrafas defeituosas detetadas são removidas com sucesso, criando um mecanismo de inspeção e rejeição em ciclo fechado que melhora a fiabilidade geral do controlo de qualidade.
8.4 Arquitetura Modular e Expansível
O sistema adota uma arquitetura modular com múltiplas interfaces de comunicação e controlo, juntamente com espaço de instalação reservado. Este design proporciona flexibilidade para futuras atualizações funcionais, módulos de inspeção adicionais e expansão do sistema.
8.5 Alta Fiabilidade e Facilidade de Manutenção
O equipamento é concebido para uma operação estável a longo prazo, com uma baixa incidência de falhas e uma estrutura de manutenção simples. A inspeção de rotina, a resolução de problemas e a manutenção podem ser realizadas de forma eficiente, ajudando a minimizar o tempo de inatividade e os custos operacionais.