Por que a deteção de pipetas de palhinha da Tetra Pak é importante a 24 000 embalagens por hora
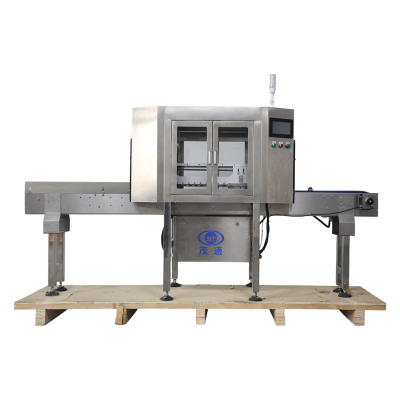
Em embalagens de cartão para bebidas, uma palhinha em falta ou um código de jato de tinta ilegível pode rapidamente transformar-se num problema de retrabalho, numa lacuna de rastreabilidade ou numa reclamação de cliente. A Tetra Pak Straw Pipette Detection é uma abordagem de inspeção e rejeição em linha concebida para detetar estes problemas à medida que as embalagens avançam no transportador — sem interromper o fluxo de produção.

O que o sistema foi concebido para inspecionar
A Tetra Pak Straw Pipette Detection está posicionada para linhas de produção de embalagens de papel onde tanto a qualidade da impressão por jato de tinta como a integridade das palhinhas devem ser verificadas em linha. O sistema é descrito como sendo utilizado em linhas de produção de bebidas em embalagens de papel para inspecionar:
Para os compradores que comparam opções, o ponto essencial é que a Deteção de Palhinhas e Pipetas Tetra Pak trata o código e a palhinha como uma única barreira de qualidade, permitindo remover embalagens não conformes antes de avançarem para as etapas seguintes do processo.
Como a visão por câmara, o processamento, o HMI e a rejeição se mantêm sincronizados
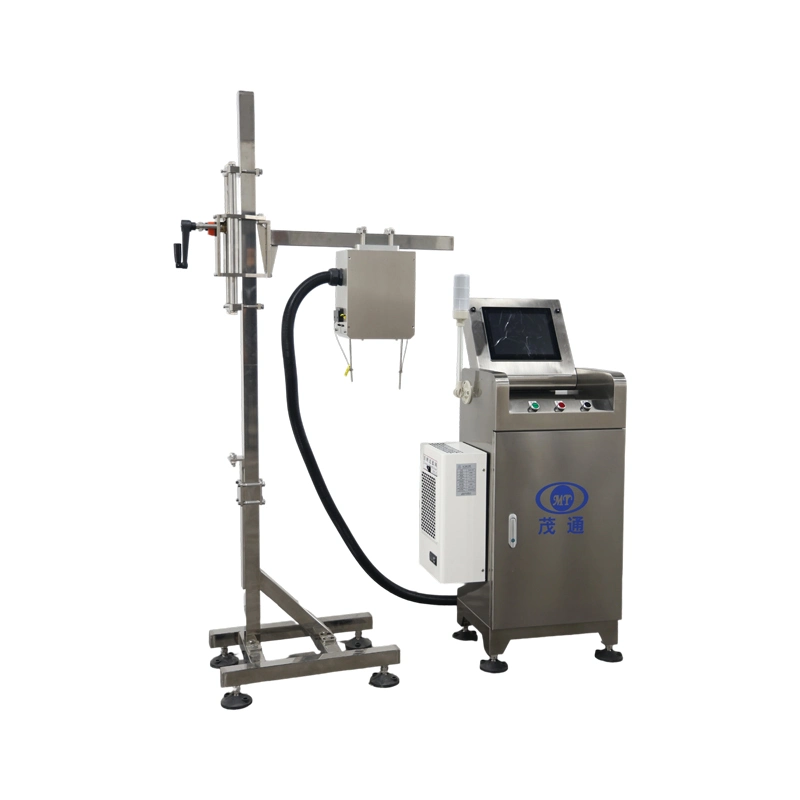
Uma característica distintiva da Deteção de Palhinhas e Pipetas Tetra Pak é o percurso de sinal ponta a ponta que liga a imagem à ação.

1) Acionamento e captura de imagem de vista superior
À medida que cada embalagem passa por um sensor de posicionamento, o sistema deteta a chegada da embalagem, registra o ID da embalagem e registra o sinal do encoder em tempo real. Uma câmara digital Gigabit Ethernet captura então uma imagem de vista superior que abrange o código de jato de tinta e a área da palhinha.
2) Transmissão em rede e análise de imagem
As imagens capturadas são transmitidas através da rede para o processador de imagens para análise. É aqui que a Deteção de Palhinha e Pipeta da Tetra Pak avalia a qualidade da impressão a jato de tinta e a presença da palhinha em tempo real.
3) Saídas paralelas para o HMI e para a unidade de controlo
Após a análise, os resultados são enviados simultaneamente para:
Esta separação ajuda a manter a visibilidade do operador e as decisões de rejeição alinhadas com o mesmo resultado de inspeção.
4) Ação automática do rejeitador sem parar a linha
Se a unidade de controlo receber um sinal de defeito, instrui o rejeitador a remover automaticamente a(s) embalagem(ns) defeituosa(s) identificada(s) da linha de produção sem interromper o fluxo de produção. Na prática, este é o resultado operacional que muitas equipas esperam ao avaliar a Deteção de Palhinha e Pipeta da Tetra Pak para ambientes de produção contínua.
Controlos de débito e estabilidade que os compradores normalmente verificam
As informações do produto para a Deteção de Palhinhas com Pipeta Tetra Pak apresentam dois pontos relacionados com a velocidade que devem ser interpretados com cuidado:
Para manter o momento de rejeição estável, um sistema de contagem baseado em encoder montado no motor síncrono do transportador é descrito como garantindo que a precisão da rejeição não é afetada por paragens da linha de produção ou alterações na velocidade do transportador.
Outras características descritas que suportam condições de inspeção estáveis incluem iluminação independente (para evitar o impacto da luz natural), proteção IP65, arrefecimento industrial e ar condicionado para ambientes de alta temperatura, armazenamento de imagens de defeitos com duração ajustável, rejeição inteligente com paragem de emergência da linha e acesso remoto 24/7 para monitorização e operação.
Valores de desempenho da deteção e como interpretá-los
Para as equipas de compras e de qualidade, a Deteção de Palhinhas Tetra Pak é acompanhada por um conjunto de valores teóricos de desempenho experimental.
| Item de inspeção | Condição de teste | Taxa de rejeição | Taxa de falsos rejeitados |
|---|---|---|---|
| Inspeção de impressão a jato de tinta | (global) | — | ≤ 0,03% |
| Sem impressão a jato de tinta (código em falta, embalagem invertida) | — | ≥ 99,99% | — |
| Impressão a jato de tinta em falta / desfocada | Código global em falta > 50% | ≥ 99,99% | — |
| Impressão a jato de tinta em falta / desfocada | Código global em falta > 30% | ≥ 99,96% | — |
| Impressão a jato de tinta incorreta | Caracteres do código ilegíveis a olho nu | ≥ 99,93% | — |
| Desvio de posição | Data de produção, código de fábrica, código de segurança incorretos ou deformação | ≥ 99,99% | — |
| Código duplicado | Exceder a zona de expansão | ≥ 99,99% | — |
| Inspeção da palhinha | Vários códigos impressos dentro da área do código | ≥ 99,99% | — |
| Palhinha em falta | Sem palhinha | ≥ 99,99% | ≤ 0,01% |
A mesma informação do produto refere que as taxas de rejeição são dados experimentais teóricos (por exemplo, um teste “No Coding” sugere que, para cada 10 000 embalagens não codificadas testadas, uma poderá teoricamente não ser rejeitada). Refere também que os itens de teste listados são avaliados em tempo real para cada embalagem de papel, não apenas durante as mudanças de turno.
Mudanças de formato e adaptação do modelo de cartão utilizando aprendizagem profunda
A Deteção de Palhinhas e Pipetas Tetra Pak é descrita como empregando uma abordagem de aprendizagem profunda destinada a minimizar a intervenção manual. Ao mudar os modelos de produto no local, são recolhidas cerca de 300 imagens de produtos para recolha de dados, e o modelo de dados é construído pela Jinan Maotong Inspection. Assim que o modelo abrange os tipos de produto necessários, suporta a deteção em linha.
Local de integração no transportador
A posição de instalação está especificada: a unidade de inspeção é instalada na linha de transporte aproximadamente 0,5–1,0 metros a jusante do aplicador de tubos, permitindo ao sistema verificar tanto a impressão por jato de tinta como a colocação das palhinhas após a aplicação.
Para os leitores que pretendam explorar estações de inspeção relacionadas, consulte Deteção da Posição das Palhinhas Tetra Pak e Inspeção de Impressão Tetra Pak.