O que verificar antes de comprar uma máquina de deteção de fugas por compressão para garrafas de PE
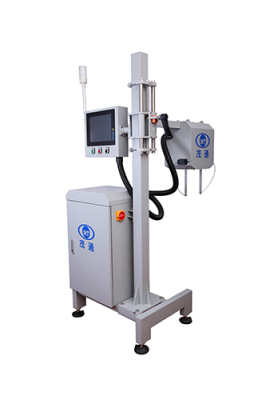
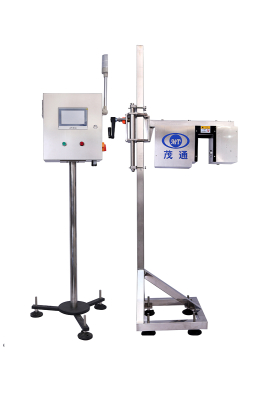
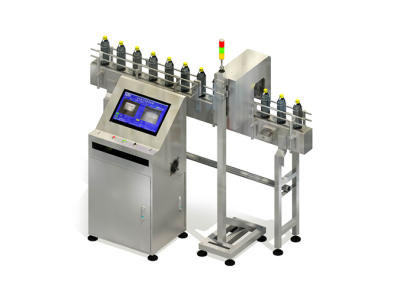
A estabilidade da pressão em linha e a triagem fiável de fugas são pontos problemáticos comuns nas linhas de embalagem rápidas — especialmente quando os defeitos têm de ser removidos imediatamente e não descobertos a jusante. A Máquina de Deteção de Fugas por Compressão de Garrafas PE é posicionada como uma solução de inspeção em linha para garrafas PE/PET que contêm gás, combinando deteção de pressão, deteção de fugas e rejeição automática num único processo contínuo.

Onde se insere a Máquina de Deteção de Fugas por Compressão de Garrafas PE
A Máquina de Deteção de Fugas por Compressão de Garrafas PE é descrita para a inspeção de recipientes que contêm gás, tais como garrafas plásticas PE/PP/PE que contêm gás ou vapor, bem como garrafas PE/PET em condições de inspeção em linha. A sua abordagem de inspeção é apresentada como deteção de pressão em linha por contacto, utilizando tecnologia de deteção por compressão com correia, sendo os resultados da inspeção processados por um controlador.
As informações publicadas sobre o produto também mencionam tecnologia acústica com deteção “knock” em linha e sem contacto, com uma velocidade máxima indicada de até 72 000 BPH. Os compradores costumam tratar estas listas de características como parte da lista de verificação de avaliação ao confirmarem a configuração exata de deteção para uma determinada linha.
Função de inspeção 1: deteção de pressão no transportador
Neste fluxo de trabalho, a deteção de pressão é a primeira barreira. A descrição do equipamento delineia uma sequência que começa com o reconhecimento da chegada do produto e termina com uma decisão acionável:
Para o desempenho relacionado com a pressão, o intervalo de deteção indicado é de 0,08 a 0,5 MPa, com uma precisão especificada como superior a 0,02 MPa, juntamente com uma nota de que a vibração vertical excessiva da corrente transportadora pode afetar a precisão. Nas discussões de aquisição, isto traduz-se frequentemente numa questão prática: se a secção de transporte existente é mecanicamente suficientemente estável para leituras repetíveis.
Função de inspeção 2: Deteção de fugas através da comparação de dois sensores
A deteção de fugas é descrita como uma medição comparativa entre dois pontos no percurso de compressão. A garrafa é pré-carregada mecanicamente para que o sistema possa comparar os estados de pressão antes e depois da sequência de compressão controlada. Isto torna o método especialmente relevante para a triagem em linha, onde a máquina deve avaliar recipientes selados de forma rápida e consistente, sem interromper o fluxo da linha.

Dentro dos detalhes de precisão indicados, as informações do produto incluem métricas relacionadas com fugas em condições especificadas. Para fugas de ar, a taxa de rejeição é indicada como superior a 99,99%, com condições referidas que incluem visibilidade em película de alumínio, baixa capacidade de enchimento ou tamanho de poro superior a 0,8 mm. Para deteção de ausência de tampa, a taxa de rejeição indicada é superior a 99,999%.
Operacionalmente, as mesmas notas destacam que alterações rápidas de temperatura e a espessura irregular das paredes das garrafas podem influenciar os resultados da inspeção e originar rejeições falsas. Por conseguinte, as orientações publicadas recomendam a inspeção dos produtos após arrefecimento, ou a utilização de um tapete transportador de fila única, onde a temperatura do produto é mais uniforme.
Função de inspeção 3: rejeição automática acionada por critérios definidos pelo utilizador
A terceira função de inspeção é o ciclo fechado entre a deteção e o controlo da linha: o sistema rejeita automaticamente os produtos não conformes quando os resultados excedem os critérios de rejeição definidos pelo utilizador e o limiar de rejeição especificado.
Para as equipas de produção, as funcionalidades orientadas ao operador indicadas nas informações do produto são frequentemente tão importantes como as especificações do sensor:
Os compradores costumam documentar um resumo do desempenho
| Item | Especificação declarada |
|---|---|
| Intervalo de deteção de pressão | 0,08–0,5 MPa |
| Precisão | Melhor que 0,02 MPa (a vibração do transportador pode afetar a precisão) |
| Taxa de rejeição | ≥99,99% |
| Taxa de falsos rejeitos | ≤0,03% |
| Velocidade máxima de inspeção | Superior a 600 garrafas/minuto |
| Potência | CA monofásica 220 V, 50 Hz; potência total 250 W |
| Ar comprimido | 4–8 bar |
| Ambiente de operação | 0–50 °C; 10%–80% HR |
| Troço reto do transportador | 1,5–2 metros |
Condições de instalação que afetam os resultados
As orientações de instalação dão ênfase ao alinhamento e à disposição das linhas. A máquina deve ser posicionada horizontalmente, com o tapete transportador de fixação paralelo ao tapete transportador de produtos. Também se exige uma secção reta de transporte de 1,5 a 2 metros e uma verificação prévia à ligação à corrente, incluindo a inspeção dos cabos e a verificação do fio de terra da caixa de controlo.
Em muitas avaliações, as equipas também validam a estabilidade vertical do transportador, porque a nota de precisão associa explicitamente a vibração vertical excessiva ao impacto nas medições.
Equipamento de inspeção relacionado no mesmo local
Dependendo do local da linha onde o risco de fuga é gerido, os compradores podem também analisar estações de inspeção adjacentes, como um Testador de Pressão de Latas ou uma Máquina de Inspeção de Cápsulas e Nível de Líquido, para completar um plano mais amplo de controlo de qualidade da embalagem.